Как поставщик спиральных сверл, я лично убедился в важности получения гладкого отверстия в процессе сверления. Гладкое отверстие не только повышает качество готового изделия, но и снижает риск повреждения заготовки и самого сверла. В этой статье блога я рассмотрю различные факторы, которые могут повлиять на гладкость отверстия, просверленного спиральным сверлом.
1. Геометрия сверла
Геометрия спирального сверла играет решающую роль в определении гладкости просверленного отверстия. Вот некоторые ключевые геометрические особенности:
Угол точки
Угол при вершине — это угол, образованный двумя режущими кромками на кончике сверла. Меньший угол при вершине, обычно около 118 градусов для сверления металла общего назначения, позволяет сверлу легче проникать в заготовку. Это приводит к уменьшению силы, прилагаемой к сверлу и заготовке, что может привести к более гладкому отверстию. Однако для более твердых материалов больший угол при вершине, например 135 градусов, может быть более подходящим, поскольку он обеспечивает большую прочность на кончике сверла.
Угол спирали
Угол спирали — это угол между осью сверла и спиральной канавкой. Больший угол спирали способствует удалению стружки, поскольку обеспечивает более эффективный путь выхода стружки из отверстия. Когда стружка удаляется быстро и эффективно, она с меньшей вероятностью засорит канавки и вызовет трение, которое может привести к получению неровного отверстия. Например, сверла с большим углом спирали (около 40–45 градусов) часто используются для сверления мягких материалов, таких как алюминий, где удаление стружки является серьезной проблемой.
Ширина поля
Край — это узкая полоска земли вдоль внешнего диаметра сверла, которая обеспечивает поддержку и направление при движении сверла через заготовку. Более широкий запас может помочь удерживать сверло по центру отверстия, уменьшая вероятность отклонения сверла и образования отверстия неправильной формы. Однако если запас слишком велик, это может увеличить трение между сверлом и заготовкой, что может привести к получению более грубого отверстия.
2. Материал сверла
Материал спирального сверла также оказывает существенное влияние на гладкость просверленного отверстия.
Быстрорежущая сталь (HSS)
Сверла из быстрорежущей стали являются популярным выбором для сверления общего назначения. Они относительно недороги и могут использоваться для сверления различных материалов, включая мягкую сталь, дерево и пластик. Сверла из быстрорежущей стали могут обеспечить достаточно гладкое отверстие, но они могут изнашиваться быстрее по сравнению с другими материалами, особенно при сверлении более твердых материалов. Этот износ может привести к снижению остроты режущих кромок, что со временем приведет к ухудшению качества отверстия.
Кобальтовая сталь
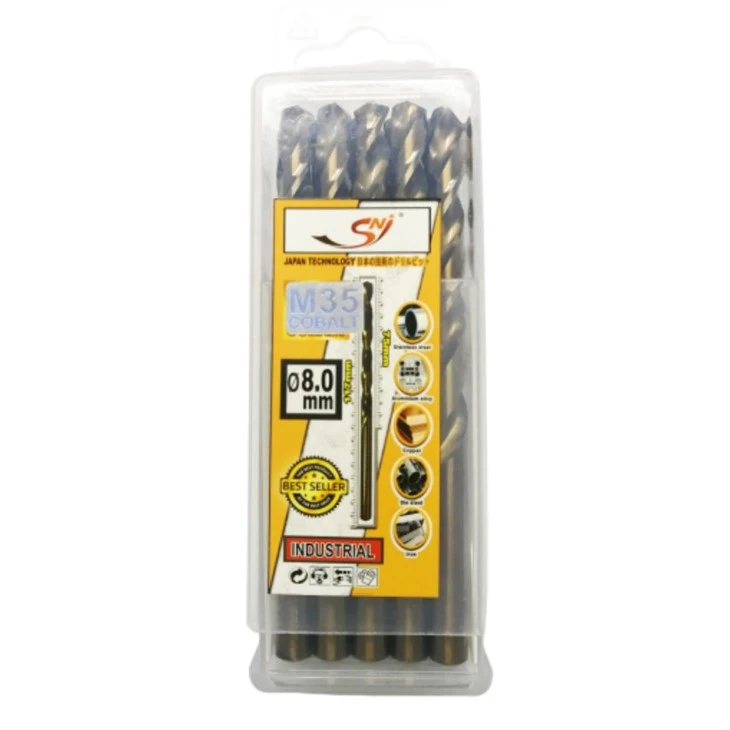
Сверла из кобальтовой стали содержат небольшой процент кобальта, что делает их более твердыми и термостойкими, чем сверла из быстрорежущей стали. Они подходят для сверления более твердых материалов, таких как нержавеющая сталь и чугун. Повышенная твердость и термостойкость сверл из кобальтовой стали позволяют им сохранять остроту в течение более длительного времени, что может привести к более гладкому отверстию, особенно при сверлении твердых материалов.
Карбид
Твердосплавные сверла чрезвычайно тверды и износостойки. Их часто используют для высокоточного сверления твердых материалов, таких как керамика и закаленная сталь. Твердосплавные сверла позволяют получать очень гладкие отверстия благодаря их способности сохранять острую режущую кромку даже в условиях высоких напряжений. Однако они дороже, чем сверла из быстрорежущей стали и кобальтовой стали, и более хрупкие, поэтому требуют осторожного обращения.
3. Материал заготовки
Материал сверлимой детали – еще один важный фактор, влияющий на гладкость отверстия.
Мягкие материалы
Мягкие материалы, такие как алюминий и латунь, обычно легче сверлить, и в них можно получить более гладкие отверстия. Эти материалы имеют более низкую стойкость к резанию, а это означает, что сверлу легче проникнуть в заготовку. Однако мягкие материалы также более склонны к деформации, поэтому важно использовать правильные параметры сверления, чтобы предотвратить образование заусенцев и неровных кромок.
Твердые материалы
Твердые материалы, такие как нержавеющая сталь и закаленная сталь, создают больше проблем при сверлении. Для их проникновения требуется больше силы, и сверло с большей вероятностью быстро изнашивается. Высокая твердость этих материалов также может вызвать вибрацию сверла, что может привести к получению неровного отверстия. Чтобы плавно сверлить твердые материалы, часто необходимо использовать сверло из подходящего твердого материала (например, твердого сплава) и использовать соответствующие смазочно-охлаждающие жидкости для уменьшения трения и нагрева.
Композитные материалы
Композиционные материалы, такие как полимеры, армированные углеродным волокном (CFRP), становятся все более популярными в различных отраслях промышленности. Сверление композитных материалов может быть сложной задачей, поскольку они часто представляют собой комбинацию разных материалов с разными свойствами. Сверло должно иметь возможность прорезать волокна, не вызывая расслоения или истирания краев отверстия. Специализированные сверла с уникальной геометрией часто используются для сверления композитных материалов, чтобы обеспечить гладкое отверстие.

4. Параметры бурения
Параметры сверления, включая скорость, подачу и смазочно-охлаждающую жидкость, также играют жизненно важную роль в достижении гладкого отверстия.
Скорость бурения
Скорость сверления, измеряемая в оборотах в минуту (об/мин), определяет, насколько быстро вращается сверло. Слишком высокая скорость может вызвать чрезмерное тепловыделение, что может привести к затуплению сверла и неряшливости отверстия. С другой стороны, слишком низкая скорость может привести к тому, что сверло будет резать неэффективно, в результате чего сверло будет тереться о заготовку, а не резать ее, что также может привести к неровным отверстиям. Оптимальная скорость сверления зависит от материала сверла и заготовки. Например, при сверлении алюминия сверлом из быстрорежущей стали может подойти относительно высокая скорость (около 3000–5000 об/мин), тогда как для сверления нержавеющей стали обычно требуется более низкая скорость (около 500–1500 об/мин).
Скорость подачи
Скорость подачи – это скорость, с которой сверло продвигается в заготовку. Правильная скорость подачи необходима для получения гладкого отверстия. Если скорость подачи слишком высока, сверло может перегрузиться и сломаться или получить неровное отверстие из-за приложения чрезмерного усилия. Если скорость подачи слишком низкая, сверло может тереться о заготовку, вызывая нагрев и износ, что приводит к получению неровного отверстия. Скорость подачи следует регулировать в зависимости от материала заготовки, диаметра сверла и скорости сверления.
Смазочно-охлаждающая жидкость
СОЖ используется для уменьшения трения и нагрева во время процесса сверления. Это также помогает смыть стружку из отверстия. Использование соответствующей смазочно-охлаждающей жидкости может значительно улучшить гладкость просверленного отверстия. Например, при сверлении металлов обычно используются водорастворимые смазочно-охлаждающие жидкости. Они могут охлаждать сверло и заготовку, уменьшать трение и предотвращать приваривание стружки к сверлу. В некоторых случаях возможно сухое сверление, но оно обычно приводит к более грубому отверстию и более короткому сроку службы сверла по сравнению со сверлением с использованием СОЖ.
5. Машина и настройка
Сверлильный станок и его установка также влияют на гладкость отверстия.
Жесткость машины
Жесткий сверлильный станок необходим для получения гладкого отверстия. Если станок недостаточно жесткий, он может вибрировать во время процесса сверления, что может привести к смещению сверла и образованию отверстия неправильной формы. Хорошо обслуживаемый и правильно откалиброванный сверлильный станок с прочной базой и стабильным шпинделем может помочь обеспечить плавное перемещение сверла через заготовку.
Крепление заготовки
Очень важно правильно зафиксировать заготовку. Заготовку следует надежно удерживать на месте, чтобы предотвратить ее перемещение или вибрацию во время процесса сверления. Если заготовка перемещается, это может привести к отклонению сверла от намеченной траектории, что приведет к получению неровного или смещенного отверстия. Использование зажимов, тисков и других подходящих приспособлений поможет сохранить заготовку устойчивой.
Заключение
В заключение, получение гладкого отверстия при использовании спирального сверла зависит от комбинации факторов, включая геометрию сверла, материал сверла, материал заготовки, параметры сверления и настройку станка. Как поставщик спиральных сверл, мы предлагаем широкий ассортимент высококачественных сверл, таких какНовый тип 4341 DIN 338 полностью шлифованный спиральный сверло для металла,Чрезвычайно острое алмазное пильное полотно, иSinodream Roll Кованое спиральное сверло с отделкой Ember для металла, которые предназначены для удовлетворения разнообразных потребностей наших клиентов.
Если вы ищете подходящее спиральное сверло для вашего конкретного применения или у вас есть какие-либо вопросы по получению гладкого отверстия, пожалуйста, свяжитесь с нами для получения дополнительной информации и обсуждения ваших потребностей в закупках. Мы стремимся предоставить вам лучшие продукты и решения, которые помогут вам достичь оптимальных результатов бурения.
Ссылки
- Трент, Э.М., и Райт, ПК (2000). Резка металла. Баттерворт-Хайнеманн.
- Калпакджян С. и Шмид С.Р. (2008). Производственная инженерия и технологии. Пирсон Прентис Холл.
- Бутройд Г., Дьюхерст П. и Найт, Вашингтон (2011). Проектирование продукции для производства и сборки. ЦРК Пресс.